Hlavní příčiny a podrobná vysvětlení chybějících hodnot ESD/vodivosti na vrtaných površích
1. Přerušená vodivá výplňová síť (primární hlavní příčina)
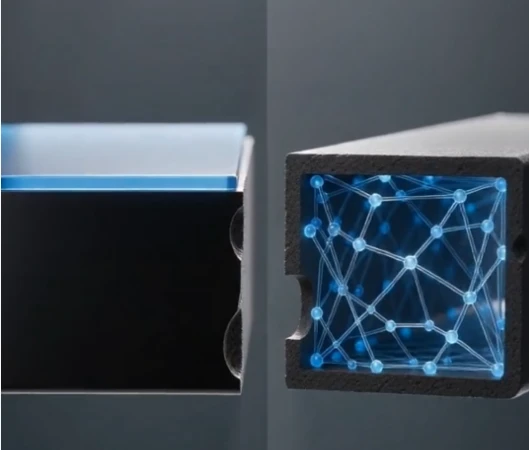
Vodivé plasty se spoléhají na vzájemně propojená vodivá plniva (uhlíková čerň, uhlíková vlákna, uhlíkové nanotrubičky), aby vytvořily souvislé vodivé cesty.
- Vysokorychlostní vrtáky přímo oddělují integrovanou vodivou výplň uvnitř lisovaných výrobků.
- Křížem krážem vodivá síť na vnitřní stěně vyvrtaných otvorů je zcela porušena. Čerstvě řezaný povrch je pokryt pouze čistou základní pryskyřicí bez nepřerušovaných vodivých kanálů.
- Pokud jsou obě elektrody odporového testeru umístěny zcela na nově řezané povrchy, vodivý obvod bude odpojen, což povede k -mimo{1}}odečtu izolace.
2. Izolační čistý pryskyřičný film vytvořený třecím tavením
Teplo generované-rychlostním vrtáním plast v místě řezání mírně roztaví. Roztavená čistá pryskyřice migruje do nejvzdálenější vrstvy stěny otvoru a vytváří izolační tenký film, který zcela pokrývá vnitřní vodivé výplně. Testovací sonda se dotýká pouze této vrstvy nevodivé pryskyřice, takže nelze zjistit platné hodnoty odporu. Vyšší rychlost vrtání nebo tupé vrtáky zhoršují tento roztavený izolační povlak.
3. Nesprávný výběr testovacího bodu (běžná provozní chyba)
- Umístění obou elektrod pouze na vnitřní vyříznutý povrch jednoho otvoru: vodivá síť je již rozdělena bez přístupné vodivé cesty mezi dvěma sondami.
- Jedna elektroda na povrchu řezu a druhá na neporušeném rovném povrchu, ale příliš daleko přes otvor, čímž došlo k přerušení všech vodivých spojení.
- Nedostatečný tlak sondy neprorazí povrchovou izolační fólii a nedostane se pod vodivá výplň.
4. Struktura jádra-pokožky vede k nerovnoměrnému rozložení výplně
Vstřikované vodivé produkty přirozeně vytvářejí gradient kůže-jádra: Během rychlého ochlazení po vstřikování migrují vodivá plniva směrem k vrstvě jádra, zatímco vnější povrchová vrstva obsahuje vysoce-pryskyřici s minimálními vodivými přísadami. Vrtaný řezný povrch vytváří zbrusu-novou vrstvu kůže, která neodmyslitelně postrádá vodivá plniva, čímž se izolační efekt spojuje s přerušenými vodivými sítěmi.
5. Rozdíly ve výkonu mezi různými vodivými plnivy
- Vysoko{0}}zatížené saze: Tento izolační jev po vrtání je nejzřetelnější kvůli silnému obohacení pryskyřicí na řezaných površích.
- Materiály modifikované uhlíkovými nanotrubičkami (CNT): Problém je méně závažný, ale vrtání hlubokých -vysokorychlostních{1}}děr stále láme vodivé sítě a nedává žádný čitelný odpor.
- Vodivé plasty vyztužené dlouhými uhlíkovými vlákny: Během vrtání se vlákna silně trhají, díky čemuž jsou řezané povrchy vysoce izolační.
Praktická řešení pro zlepšení pro zákazníky
- Vyhněte se testování na čerstvě řezaných površích: Umístěte jednu elektrodu na nepoškozený rovný původní povrch součásti.
- Lehce vyleštěte stěny vnitřních otvorů brusným papírem, abyste odstranili povrchový izolační pryskyřičný film a obnažili vnitřní vodivé výplně.
- Snižte rychlost otáčení vrtání, abyste snížili třecí tavení a minimalizovali přetečení izolační pryskyřice na řezané hrany.
- Optimalizace receptury: Zlepšete disperzi plniva a přidejte kompatibilizátory pro snížení tloušťky izolační pryskyřičné povrchové vrstvy hotových výrobků.
Tagy
#VodivýPlastic #ESDPProtection #InjectionMolding #ConductiveMasterbatch #MaterialTesting